Fanuc系列 - 高階日系款
FL2000
加工範圍(X*Y) 3050*1525
移動量(X*Y*Z) 3100*1550*100
台勵福原創開發友善操作化界面。
運用光纖通訊實現奈米插補,高性能、高速度、高精度、高品質。
高效益-切割速度快,運作成本低、投資回報快。
高節能-環保,耗電量低,為傳統 CO2 雷射切割機的20-30 %。
低損耗-鈑材利用率極高。
低氣耗-壓縮空氣作為不銹鋼切割氣體,無氮氣消耗低能耗環保。
低維護-無需調整光路,無需反射鏡片,基本免維護。
採用龍門式雙邊驅動,搭配一體式伺服控制系統,速度更快,加工效率更高。
雙層交換工作台,能加速不同材質大鈑件上、下料的搬運時間,提高加工效率。
薄鈑高速切割,中厚鈑穩定加工。
全罩式外觀鈑金,搭配OD6+級光纖防護玻璃,有效阻擋雷射幅射,安全性好,全幅面照明,觀察性好。
搭載分區集塵系統,採用全封閉外罩,有效且快速收集切割時所產生的粉塵及廢氣。
規格表
| 規格 | 單位 | FL2000 |
|---|---|---|
| 移動方式 | 三軸同動 | |
| 控制方式 | FANUC NC:31i-LB | |
| 加工範圍(X*Y) | mm | 3050*1525 |
| 移動量(X*Y*Z) | mm | 3100*1550*100 |
| 加工速度 | m/min | (MAX)1t=28m/min(不鏽鋼) |
| 移動速度 | m/min | 170 |
| 加速度 | 2G | |
| 最小定位精度(X、Y) | mm | 0.05/500 |
| 重複定位精度 | mm | ±0.02 |
| 電源供應 | AC 3 ph. 4wires 380V 50Hz | |
| 電力供應 | KVA | 74 |
| 雷射源發振器 | FANUC FIBER LASER RESONATOR FF2000i-A | |
| 雷射波長 | nm | 1070±10 |
| 雷射源位置 | 機身短邊 | |
| 雷射頭 | 自動預調焦點加工頭 | |
| 雷射頭對焦距離 | F125 | |
| 發振器混合氣體 | 依照各發振器規格 | |
| 切割用輔助氣體 | 氧氣10bar ; 氮氣25bar | |
| 工作檯面型式 | 油壓舉升系統鏈條拉送工作檯 | |
| 置檯面交換時間 | s | 30 |
| 最大工件承載重量 | kg | 600 |
| 預估機台長 x 寬 x 高 | mm | 894*4790*2700 |
| 預估機台重量 | ton | 12.05 |
| 切割材質 | 切割厚度 | |
| 軟鋼 | mm | 12 |
| 不銹鋼 | mm | 6 |
| 鋁 | mm | 6 |
| 紅銅 | mm | 3 |
| 黃銅 | mm | 4 |
備註:雷射切割頭亦有F150/F200規格可選用。
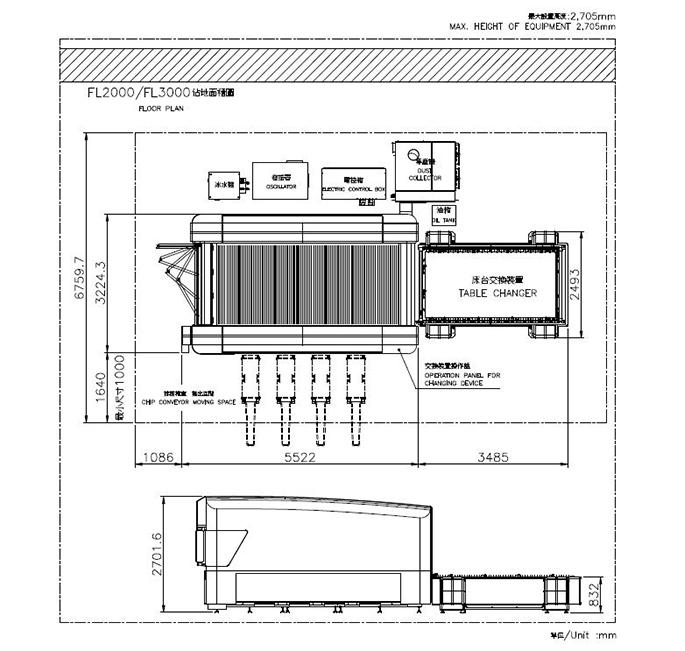
配置圖
切割樣品
 |  |  | |
|---|---|---|---|
| 樣品圖 | 碳鋼材質切割 | 碳鋼材質切割 | 高反射材質切割 |
| 型號 | FL2000 / FL3000 | ||
| 展示工件 | 機械骨架固定鈑 | 機械板金配件 | 機械墊片 |
| 材質 | 10mm 碳鋼 | 6mm 碳鋼 | 3mm 黃銅 |
| 加工條件 | 氧氣切割 | 氧氣切割 | 氧氣切割 |
高反射材質:鋁、銅、不銹鋼、黃銅、紅銅
FAQ
不一定,整廠整線本身就包含單機自動化、再到結合自動倉儲與管理軟體的逐步整合,所以可以依現場狀況分階段規劃。
可整合雷射切割機、CNC 折床、轉塔式電腦沖床、焊接設備,以及自動多邊折彎中心等鈑金加工設備。
除了加工設備本體,也包含自動上下料、自動捲鈑上料、倉儲料架、管理控制軟體、監控介面與料流調度系統。
通常是面臨缺工、搬運時間長、換線頻繁、排程難控,或希望延長連續加工時間的鈑金工廠。
單機自動化還不夠,還需要與自動倉儲及相關管理控制軟體串聯整合,才能進一步達到生產自動化管控與工業 4.0 目標。