Fanuc系列 - 高阶日系款
FL2000
加工范围(X*Y) 3050*1525
移动量(X*Y*Z) 3100*1550*100
台励福原创开发友善操作化界面。
运用光纤通讯实现奈米插补,高性能、高速度、高精度、高品质。
高效益-切割速度快,运作成本低、投资回报快。
高节能-环保,耗电量低,为传统 CO2 雷射切割机的20-30 %。
低损耗-钣材利用率极高。
低气耗-压缩空气作为不锈钢切割气体,无氮气消耗低能耗环保。
低维护-无需调整光路,无需反射镜片,基本免维护。
采用龙门式双边驱动,搭配一体式伺服控制系统,速度更快,加工效率更高。
双层交换工作台,能加速不同材质大钣件上、下料的搬运时间,提高加工效率。
薄钣高速切割,中厚钣稳定加工。
全罩式外观钣金,搭配OD6+级光纤防护玻璃,有效阻挡雷射幅射,安全性好,全幅面照明,观察性好。
搭载分区集尘系统,采用全封闭外罩,有效且快速收集切割时所产生的粉尘及废气。
规格表
| 规格 | 单位 | FL2000 |
|---|---|---|
| 移动方式 | 三轴同动 | |
| 控制方式 | FANUC NC:31i-LB | |
| 加工范围(X*Y) | mm | 3050*1525 |
| 移动量(X*Y*Z) | mm | 3100*1550*100 |
| 加工速度 | m/min | (MAX)1t=28m/min(不锈钢) |
| 移动速度 | m/min | 170 |
| 加速度 | 2G | |
| 最小定位精度(X、Y) | mm | 0.05/500 |
| 重复定位精度 | mm | ±0.02 |
| 电源供应 | AC 3 ph. 4wires 380V 50Hz | |
| 电力供应 | KVA | 74 |
| 雷射源发振器 | FANUC FIBER LASER RESONATOR FF2000i-A | |
| 雷射波长 | nm | 1070±10 |
| 雷射源位置 | 机身短边 | |
| 雷射头 | 自动预调焦点加工头 | |
| 雷射头对焦距离 | F125 | |
| 发振器混合气体 | 依照各发振器规格 | |
| 切割用辅助气体 | 氧气10bar ; 氮气25bar | |
| 工作台面型式 | 油压举升系统链条拉送工作台 | |
| 置台面交换时间 | s | 30 |
| 最大工件承载重量 | kg | 600 |
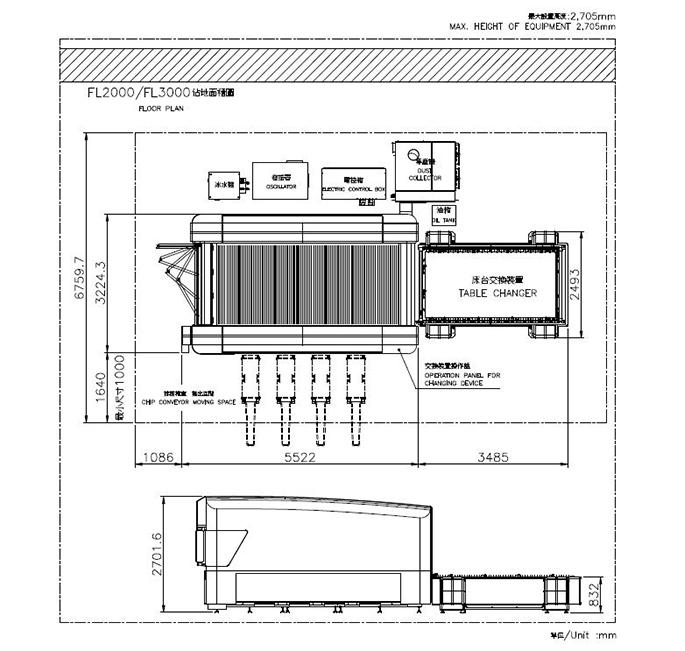
| 预估机台长 x 宽 x 高 | mm | 894*4790*2700 |
| 预估机台重量 | ton | 12.05 |
| 切割材质 | 切割厚度 | |
| 软钢 | mm | 12 |
| 不锈钢 | mm | 6 |
| 铝 | mm | 6 |
| 红铜 | mm | 3 |
| 黄铜 | mm | 4 |
备注:雷射切割头亦有F150/F200规格可选用。
配置图
切割样品
 |  |  | |
|---|---|---|---|
| 样品图 | 碳钢材质切割 | 碳钢材质切割 | 高反射材质切割 |
| 型号 | FL2000 / FL3000 | ||
| 展示工件 | 机械骨架固定钣 | 机械板金配件 | 机械垫片 |
| 材质 | 10mm 碳钢 | 6mm 碳钢 | 3mm 黄铜 |
| 加工条件 | 氧气切割 | 氧气切割 | 氧气切割 |
高反射材质:铝、铜、不锈钢、黄铜、红铜
FAQ
不一定,整厂整线本身就包含单机自动化、再到结合自动仓储与管理软体的逐步整合,所以可以依现场状况分阶段规划。
可整合雷射切割机、CNC 折床、转塔式电脑冲床、焊接设备,以及自动多边折弯中心等钣金加工设备。
除了加工设备本体,也包含自动上下料、自动卷钣上料、仓储料架、管理控制软体、监控介面与料流调度系统。
通常是面临缺工、搬运时间长、换线频繁、排程难控,或希望延长连续加工时间的钣金工厂。
单机自动化还不够,还需要与自动仓储及相关管理控制软体串联整合,才能进一步达到生产自动化管控与工业 4.0 目标。