跳到主要内容

应用

台励福数控转塔式冲床

从冲孔、成型到攻牙与滚轮加工的多元钣金解决方案

核心价值|一台设备完成多道工序

冲孔、咬花轮廓加工、成型、百叶窗加工、抽孔、压花、滚轮加工、攻牙与打标等工序,均可依模具与选配功能配置,整合于同一套数控生产流程中。

一机多工的核心价值

冲孔、咬花轮廓加工、成型、百叶窗加工、抽孔、压花、滚轮加工、攻牙与打标等工序,均可依模具与选配功能配置,整合于同一套数控生产流程中。即使激光切割已广泛普及,数控转塔冲床依然占据不可取代的核心地位:对于需要大量规则孔、密集孔型、局部成型、百叶窗、抽孔、压花、加强筋或攻牙的零件,冲床能以模具一次完成材料去除与塑性成型,减少工件在不同设备间的转运。

台励福的数控冲床产品线涵盖交流伺服、伺服液压与机械式转塔冲床,可依工厂主力产品与产量灵活配置。

热门系列与技术定位

  • ES23 / ES23X:交流伺服驱动的高速薄板加工机型,配备 34 至 57 工位刀塔,适用于电控柜、服务器机架与通信机柜。
  • ES27 / ES27 PLUS:兼顾速度、工位灵活性与中型钣金生产,适合多品种加工厂与 OEM/ODM 产线。
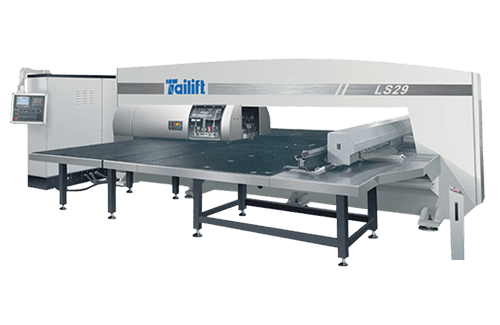
  • ES29 / ES29A、LS29:将加工范围扩展至更大板材规格——机台护罩、配电设备、电梯板与建筑金属构件。
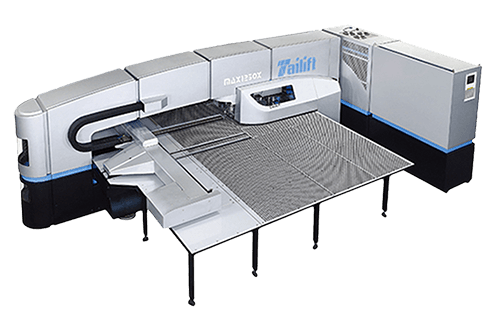
  • MAX1250 / MAX1250X:多工具自动索引技术扩充工位容量,适用于复杂机壳与电子零件。
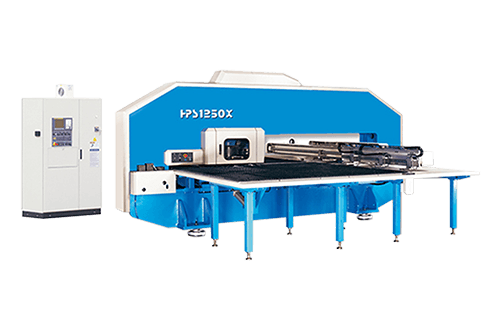
  • HPS 系列:伺服液压行程/速度/压力控制,适用于高速冲压与特殊成型。
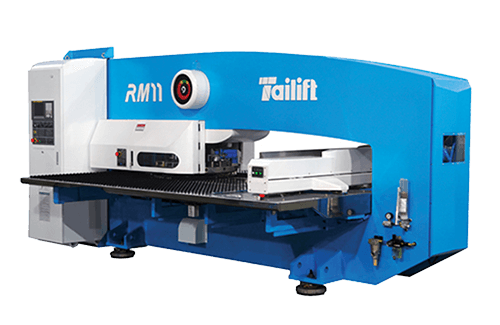
  • RM / CP 系列:经典机械式转塔冲床,适合标准冲孔、固定料号与长期投资回报考量。

台励福熱门系列的技术定位与多元应用

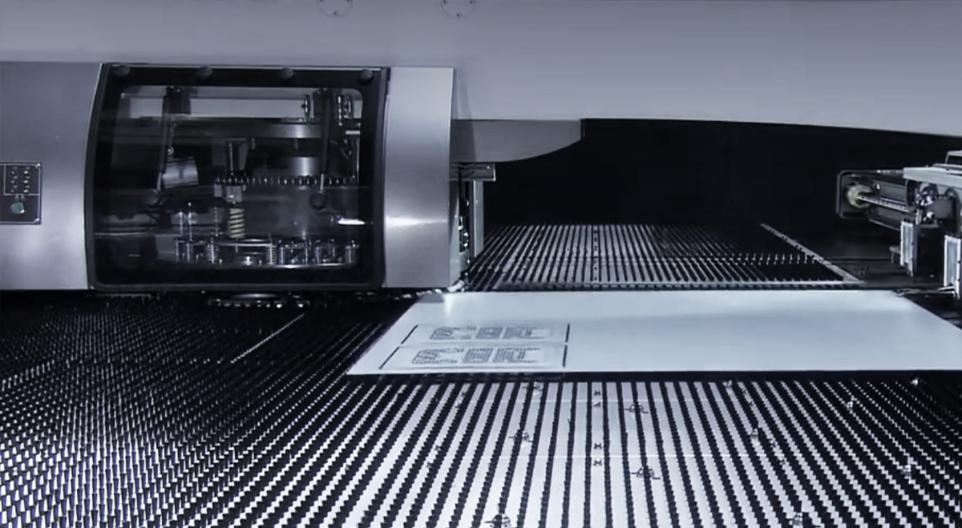
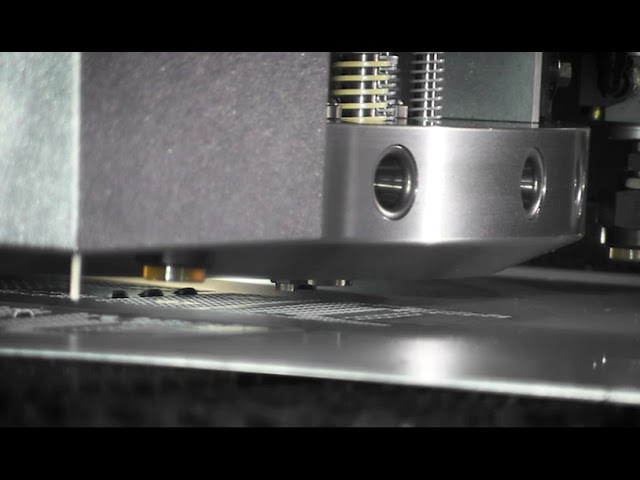
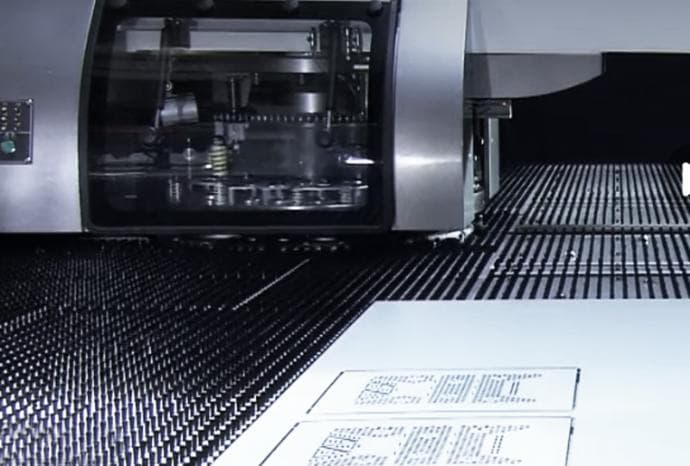
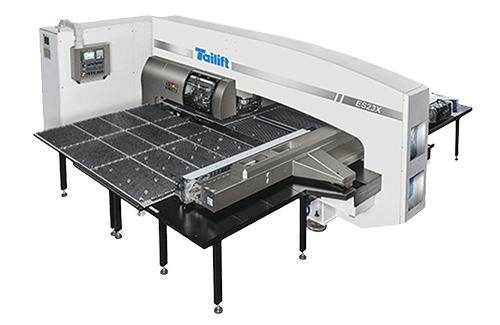
Tailift turret punch press processing sheet metal
ES23/ES23X:薄板高速伺服驱動与多制程整合

ES23/ES23X:薄板高速伺服驱動与多制程整合

ES23/ES23X 系列採用交流伺服驱動与數位控制技术,兼具高速、精度、低噪音与低能耗。ES23 配備 34 站刀塔,ES23X 提供 48 或 57 站,讓标准冲孔、异形孔与成型刀具可长期安裝于刀塔中,減少频繁換刀造成的停机時間。

在多元加工中,ES 系列除标准冲孔与咬花外,也支援特殊成型刀具、滾輪刀具与攻牙系統。搭配 Auto Index 刀站,矩形、长圓形或特殊幾何刀具可由 CNC 控制旋轉,不必为不同方向准備多套刀具。对电控箱、服务器机柜、电信设备与精密机械钣金而言,這種高彈性刀具配置特別適合多樣少量生产。

  • 适用制程: 密集孔型、散熱孔、异形孔、百葉窗、局部凹點、抽孔、标記、滾輪切割与選配攻牙。
  • 目标产业: 电控箱、控制面板、电信机柜、服务器机架、精密设备護罩、HVAC 与通風设备。
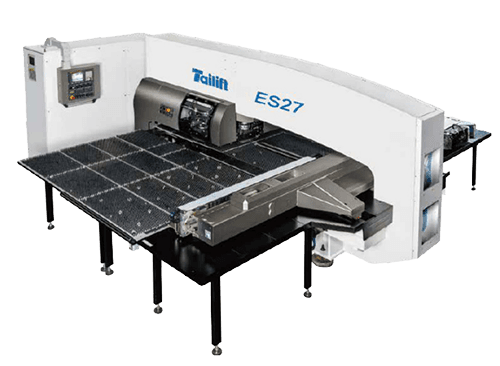
ES27/ES27 PLUS:兼顧速度、刀站彈性与中型钣金生产

ES27/ES27 PLUS:兼顧速度、刀站彈性与中型钣金生产

ES27/ES27 PLUS 延續交流伺服 CNC 冲床的高效率特性,并透過多元刀塔配置提升刀具容量与制程彈性。ES27 PLUS 可配置多種刀站選項,在标准刀具供应与大型成型/Auto Index 刀站之間取得平衡。

对于产品多樣、批量不固定的加工厂,讓圓形、方形、长圓形、成型与特殊刀具同時留在刀塔中,可大幅降低換刀与設定频率。搭配 CAD/CAM 排版与 CNC 程式管理后,OEM/ODM 产线即可快速且顺暢地切換料號。

ES29/ES29A、LS29:大型板材与重型钣金零件专用

ES29/ES29A、LS29:大型板材与重型钣金零件专用

ES29/ES29A 与 LS29 将应用能力延伸至更大板材規格。當加工从标准机柜零件擴展至大型机台護罩、配电设备、电梯板、长门板或建筑金屬構件時,加工范围与板材搬運穩定性就成为關鍵。

ES29A 刀塔採用蝸輪驱動設計,搭配 Auto Index 刀站,著重于定位重複精度与可靠性;LS29 則配備大型工作台,适用于超大板材。這些机型可減少大型板材翻面、重新定位或分段加工的需求,帶來更高的生产效率。

MAX1250/MAX1250X:多工具 Auto Index 提升複雜工件彈性

MAX1250/MAX1250X:多工具 Auto Index 提升複雜工件彈性

MAX 系列採用多工具 Auto Index 技术。MAX1250X 透過 Multi-Tools 在有限刀塔位置中擴充可用刀具,讓刀具容量向上延伸,適合需要多種孔徑、形狀与角度的零件。

其核心价值在于以單次夹持与程式執行完成更多制程。对複雜机柜与电子零件而言,可降低人工設定風險,同時以伺服液压穩定性滿足重型加工需求。

HPS1250/1250X/1500/2500:高速沖压与特殊成型的伺服液压系統

HPS1250/1250X/1500/2500:高速沖压与特殊成型的伺服液压系統

HPS 系列採用伺服液压系統精確控制行程、速度与压力,具備高速、低噪音与穩定加工特性,可針对特殊成型、多元材料与複雜條件提供广泛的制程調整能力。

當零件具有需要控制成型深度的凹點、百葉窗、抽孔或補強肋時,行程控制至關重要。HPS 系列可将二次加工直接整合于冲床中。

RM11/RM13、CP1500/CP2500:兼顧經濟性与长期穩定的机械式轉塔冲床

RM11/RM13、CP1500/CP2500:兼顧經濟性与长期穩定的机械式轉塔冲床

RM/CP 系列採用經典飛輪与曲軸机構,结構成熟、直接且易于维护。对于标准冲孔、規則孔型、固定料號及嚴格投資報酬目标的工厂,机械式轉塔冲床能提供實用价值与长期可靠性。

从「冲孔」邁向「复合加工」:可用的 CNC 加工制程

1. 标准冲孔与密集孔型

高效率加工圓形、方形、长圓形与規則陣列孔,适用于散熱器、通風面板与網门。

2. 咬花与輪廓加工

使用标准刀具连续咬花,加工大型开口、曲线与不規則輪廓,不需要专用模具。

3. 成型、百葉窗、凹點、抽孔与補強肋

直接建立 3D 结構特徵,例如用于氣流的百葉窗、支撑用凹點、攻牙用抽孔与增加刚性的補強肋。

4. 滾輪加工与长距离特徵

利用滾輪刀具进行连续直线/曲线切割、補強与成型,消除长槽上的咬花痕跡。

5. 攻牙与預组装加工

在同一套 CNC 程式中于冲孔后直接整合螺紋攻牙,節省下游人工工時。

6. 标記、压花与識別

直接在钣金零件上刻印或沖印料號、组装方向与对位标記。

確保穩定的复合加工:防护、定位与刀具管理

移动滑枕与多站配置:

移动滑枕与多站配置:

提供彈性的刀具切換,并具備過載保護。

夹具重新定位控制:

夹具重新定位控制:

由 CNC 控制板材重新夹持,在超出單次夹具行程后仍維持高精度。

板材翘曲检测:

板材翘曲检测:

检测成型過程中的异常板材變形,避免与刀塔或刀具碰撞。

重型夹具与脱料检测:

重型夹具与脱料检测:

提升高速夹持刚性与材料搬運可靠性。

刷式工作台、防刮模座与下沉机構:

刷式工作台、防刮模座与下沉机構:

避免不锈钢、塗層板或外觀要求高的板材产生刮痕。

自动刀具润滑:

自动刀具润滑:

可程式化润滑/冷卻功能可降低高速运作時的刀具磨耗与材料咬合。

FANUC CNC 与 CAD/CAM 整合:

FANUC CNC 与 CAD/CAM 整合:

顺暢串接排版、刀具路徑与程式管理,快速完成設定變更。

钣金产业应用情境

行业/产品常见钣金特征推荐技术
控制柜/配电盘圆形/方形孔、开关开孔、百叶窗、抽孔、攻牙孔自动索引、多工位刀塔、成型、攻牙
服务器/通信机架密集散热孔、定位孔、加强筋、美观面板高速冲孔、刷式工作台、成型
暖通与通风设备百叶窗、气流通风口、风管接头、折弯定位孔百叶窗成型、密集冲孔、咬花
机台护罩大型开口、操作面板开孔、门板、加强筋大尺寸板材、自动索引、重新定位
金属家具/机柜规则孔阵列、层板孔、加强件、打标高速连续冲孔、成型、打标
新能源/储能设备外壳、电池箱、散热孔、装配孔多工位加工、成型、攻牙、CAD/CAM 排版
车辆与运输零件异形孔、安装孔、结构加强自动索引、高稳定性成型

如何选择適合的台励福 CNC 冲床

主要生产類型选型优先考量建議系列主要理由
薄板、多樣化、频繁換线速度、节能、刀站容量、程式切換ES23 / ES23X, ES27 / ES27 PLUS交流伺服驱動加上多站配置,適合彈性复合加工。
中大型板材、门板、机台護罩加工范围、大型工作台、穩定重新定位ES29 / ES29A, LS29降低板材分段与二次重新定位的需求。
極複雜孔型、频繁換刀刀具容量、Auto Index、Multi-ToolsMAX1250 / MAX1250X透過 Multi-Tools 最大化複雜零件的單次設定完成率。
重型成型制程或高調整彈性行程与压力控制、成型穩定性HPS Series, MAX Series伺服液压控制为特殊成型提供理想的深度控制。
規則孔型、固定零件、重視成本成熟設計、易于维护、长期穩定RM / CP Series經驗證的机械可靠性,適合具成本效益的大量生产。

长期可靠性就是真正的生产力:设备价值

钣金设备的投資報酬不僅展現在初期的机台速度,更展現在多年运作下的持續精度。台励福冲床採用堅固机身、成熟傳動结構与易于维护的零組件,現場已有机台穩定运作超過 30 年。

对制造企业而言,耐用度能直接降低整体持有成本(TCO)、避免非預期停机,并保留长期累積的刀模与操作經驗。

我们使用 Cookie

我们使用 Cookie 让网站正常运作,并了解网站的使用情况。详见我们的 隐私政策