油壓伺服
HPS1500
X 軸最大移動速度 80 米/分鐘
Y 軸最大移動速度 70 米/分鐘
工作檯型式 刷毛
產品特性
精準及速度效率
可程式沖孔/沖頭行程距離
工作台為刷毛型, HPS1250X/ 2500可選配分台珠工作台(滾珠、刷毛可互換)
沖頭上下移動的定位可控制
沖頭加工速度(punch speed)比油壓式更快
規格表
| 項目 | 單位 | HPS1500 |
|---|---|---|
| 沖壓噸數 | Ton | 30 |
| X 軸行程 | mm | 1525±10 |
| Y 軸行程 | mm | 1525±10 |
| 最大加工板件尺寸 | mm | 1525x3050 |
| 最大加工板件厚度 | mm | 6.35 |
| 最大工件重量 | kg | 110 |
| X 軸最大移動速度 | M/min | 80 |
| Y 軸最大移動速度 | M/min | 70 |
| 最大移動速度 | M/min | 105 |
| 最大沖孔速度(孔距 25mm) | hits/min. | 360 |
| 蠶食速度(沖頭行程4mm, 孔距1mm) | hits/min. | 600 |
| 刀具型式 | 厚轉塔 | |
| 沖孔最大孔徑 | mm | 114.3 |
| 刀站總數 | 40 | |
| 自動轉刀刀站數 | pcs(type) | 2D |
| 刀盤轉數 | rpm | 40 |
| 自動轉刀轉數 | rpm | 50 |
| 沖錘行程 | mm | 0-31 |
| 工作台型式 | 滾珠+刷毛 | |
| 夾爪數 | pcs | 2 |
| 電力供應 | KVA | 35 |
| 氣壓供應 | NL/min | 250 |
| 油箱容量 | Litre | 250 |
| 壓縮空氣壓力 | bar | 5 |
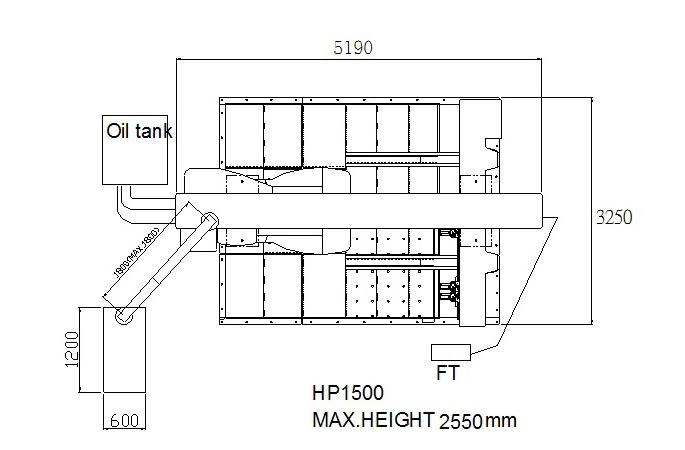
| 分離式電控箱尺寸 | mm | 1200 × 600 × 1900 |
| CNC控制器 | FANUC Oi-PF | |
| 可控制軸數 | 軸數 | 4 |
| RAM記憶容量 | KB | 512 |
| 傳輸介面 | RS232 | |
| 定位精準 | mm | ±0.1 |
| 機器尺寸(長×寬×高) | mm | 5190*3250*2550 |
| 機器概重 | kgf | 14000 |
產品規格若有變動,恕不另行通知。
X / Y 軸的加減速度依工件的重量而定。
沖孔速度依不同的加工條件、沖錘行程、加速度及軸的速度而定。
刀盤配置圖
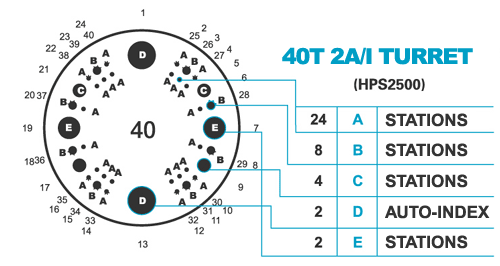
| A型(1/2")刀站 最大直徑12.75mm | 24個 (8個可裝型刀) |
| B型(1-1/4")刀站 最大直徑31.75mm | 8個 (8個可裝型刀) |
| C型(2")刀站 最大直徑50.80mm | 4個 (4個可裝型刀) |
| D型(3-1/2")刀站 最大直徑88.90mm | 2個自動轉刀 |
| E型(4-1/2")刀站 最大直徑114.30mm | 2個 (2個可裝型刀) |
平面圖
FAQ
不一定,整廠整線本身就包含單機自動化、再到結合自動倉儲與管理軟體的逐步整合,所以可以依現場狀況分階段規劃。
可整合雷射切割機、CNC 折床、轉塔式電腦沖床、焊接設備,以及自動多邊折彎中心等鈑金加工設備。
除了加工設備本體,也包含自動上下料、自動捲鈑上料、倉儲料架、管理控制軟體、監控介面與料流調度系統。
通常是面臨缺工、搬運時間長、換線頻繁、排程難控,或希望延長連續加工時間的鈑金工廠。
單機自動化還不夠,還需要與自動倉儲及相關管理控制軟體串聯整合,才能進一步達到生產自動化管控與工業 4.0 目標。