產品特性
ES23是台勵福新推出的沖孔機,採用全電系列AC伺服數控系統,具有高速、節能、高精度與低噪音的特色,加上過負載自動保護設計,是沖壓高精密薄鈑件的利器。它的集成式組裝方式,有效減少地面安裝空間。因具有沖孔、成型、滾切與攻牙等多工性能,可減少無效率工時的等待,大大提升加工效率。 另外節能方面,平均耗電顯著降低,無液壓油的消耗,是環境保護需求的綠色產品,這也是台勵福在研發上全方位思考的重要里程碑。
AC 伺服數控系統
ES23採用的是高階AC伺服馬達,單伺服加曲柄連桿組件,無飛輪蓄能,具有較高的精準度、低噪音環境影響。在沖壓過程中的平均總耗電量是一般油壓機型的一半及無液壓油耗和環保問題。行程及速度可依程式設定達到最佳加工模式,這每年可以節省使用者的消耗成本。
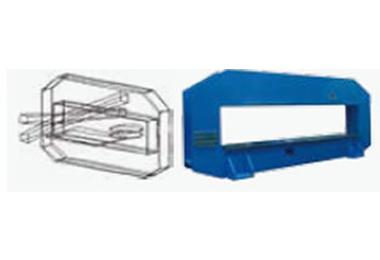
O 型龍門型架構
高剛性、高穩定性
O 型龍門型架構設計。機體結構經“有限元素分析”,以模擬機器之應力/應變情況,達到最佳化的結構設計。
高強度鋼材結構
機體結構採用高強度鋼材焊接而成。加工前再經過高強度張力測試、正常化處理、震動應力消除,以確保機器之組裝精度。
Transient State Analysis
Static Analysis
Model Analysis
Transient State Analysis
規格表
| 項目 | 單位 | ES23x |
|---|---|---|
| 沖壓噸數 | Ton | 30 |
| X軸行程 | mm | 2490±10 |
| Y軸行程 | mm | 1250±10 |
| 最大加工板件尺寸 | mm | 1250x4980 |
| 最大加工板件厚度 | mm | 3 |
| 工件最大重量 | kg | 110 |
| x軸快速移動速度 | m/min | 80 |
| y軸快速移動速度 | m/min | 70 |
| 最大移動速度 | m/min | 105 |
| 最大沖孔速度(孔距 25mm) | hits/min | 360 |
| 刀具型式 | 厚轉塔 | |
| 沖孔最大孔徑 | mm | 88.9 |
| 刀站總數 | 48/57 | |
| 自動轉刀刀站數 | pcs(type) | 2B+2C /2B+1C |
| 刀盤轉速 | rpm | 30 |
| 自動轉刀轉速 | rpm | 100 |
| 沖錘行程 | mm | 0-31 |
| 工作台型式 | 刷毛+滾珠 | |
| 夾爪數 | pcs | 3 |
| 氣壓供應 | NL/min | 250 |
| 氣壓壓力 | bar | 6 |
| 分離式電控箱尺寸 | mm | 2150 x 700 x 2000 |
| 可控制軸數 | 軸數 | 5+1 |
| RAM記憶容量 | KB | 512 |
| 傳輸介面 | RS232 / RJ45 / PCMCIA | |
| 定位精度 | mm | ±0.1 |
| 機器尺寸(長×寬×高) | mm | 4690 x 5105 x 2110 |
| 機器概重 | kgf | 14000 |
產品規格若有變動,恕不另行通知。
X / Y 軸的加減速度依工件的重量而定。
沖孔速度依不同的加工條件、沖錘行程、加速度及軸的速度而定。
配件
| 標準附件 |
|---|
| CAD/CAM 軟體 |
| 攻牙系統 |
| 大毛刷台面 |
| 換爪壓缸檔塊下沉裝置 |
| 獨立操控台 |
刀盤配置圖
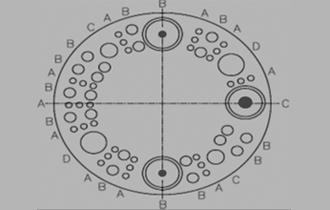
標配 - 57刀站
| 型式 | 規格 | 數量 |
|---|---|---|
| A | 1/2" | 30 |
| B | 1 1/4" | 20 |
| C | 2" | 2 |
| D | 3 1/2" | 2 |
| 自動轉刀 | ||
| B | 1 1/4" | 2 |
| C | 2" | 1 |
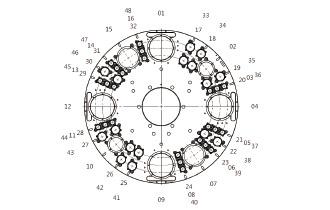
選配 - 48刀站
| 型式 | 規格 | 數量 |
|---|---|---|
| A | 1/2" | 24 |
| B | 1 1/4" | 16 |
| C | 2" | 2 |
| D | 3 1/2" | 2 |
| 自動轉刀 | ||
| B | 1 1/4" | 2 |
| C | 2" | 2 |
FAQ
不一定,整廠整線本身就包含單機自動化、再到結合自動倉儲與管理軟體的逐步整合,所以可以依現場狀況分階段規劃。
可整合雷射切割機、CNC 折床、轉塔式電腦沖床、焊接設備,以及自動多邊折彎中心等鈑金加工設備。
除了加工設備本體,也包含自動上下料、自動捲鈑上料、倉儲料架、管理控制軟體、監控介面與料流調度系統。
通常是面臨缺工、搬運時間長、換線頻繁、排程難控,或希望延長連續加工時間的鈑金工廠。
單機自動化還不夠,還需要與自動倉儲及相關管理控制軟體串聯整合,才能進一步達到生產自動化管控與工業 4.0 目標。