產品特性
採用德國H+L高階油壓系統的RH27是承襲台勵福油壓系列的高可靠性及耐用性口碑,改良的新一代加工設備,能提供更大的沖壓噸數彈性,有利於沖壓較厚的鈑件。 具有沖孔與攻牙(選配)等多工性能,大幅減少無效率工時的等待,顯著提升鈑件加工效率。再者,本機臺擁有節能、高精度與快速完成工件的特性,加上高集成的組裝結構,有效降低日後的維護成本,是鈑金加工工廠的最佳選擇。
德國H+L油壓系統
節能系統
差動迴路系統設計,使油壓動力單元更小型化,比傳統油壓系統節省30%液壓油,並且縮小整機占地面積,除此之外亦可降低能源的消耗。每年可以有效降低維護成本及節省使用者的消秏成本。
O型龍門型架構
高剛性、高穩定性
O型龍門型架構設計。機體結構經”有限元素分析”,以模擬機器之應力/應變情況,達到最佳化的結構設計。
高強度鋼材結構
機體結構採用高強度鋼材焊接而成。加工前再經過高強度張力測試、正常化處理、震動應力消除,以確保機器之組裝精度。
ROLLING PINCHER
ROLLING OFFECT
ROLLING RIB
規格表
| 項目 | 單位 | RH27 PLUS |
|---|---|---|
| 沖壓噸數 | Ton | 30 |
| X 軸行程 | mm | 2490±10 |
| Y 軸行程 | mm | 1525±10 |
| 最大加工板件尺寸 | mm | 1525×4980 |
| 最大加工板件厚度 | mm | 6.35 |
| 最大工件重量 | kg | 110 |
| X 軸最大移動速度 | m/min | 80 |
| Y 軸最大移動速度 | m/min | 70 |
| 最大移動速度 | m/min | 105 |
| 最大沖孔速度(孔距 25mm) | hits/min | 280 |
| 蠶食速度(沖頭行程4mm, 孔距1mm) | hits/min. | 600 |
| 刀具型式 | 厚轉塔 | |
| 沖孔最大孔徑 | mm | 88.9 |
| 刀站總數 | 34 | |
| 自動轉刀刀站數 | pcs(type) | 2(B) |
| 刀盤轉數 | rpm | 30 |
| 自動轉刀轉數 | rpm | 50 |
| 沖錘行程 | mm | 0-31 |
| 工作台型式 | 刷毛+滾珠 | |
| 夾爪數 | pcs | 3 |
| 電力供應 | KVA | 28 |
| 氣壓供應 | NL/min | 5 |
| 氣壓壓力 | bar | 5 |
| 油箱容量 | Litre | 250 |
| 分離式電控箱尺寸 | mm | 1100*535*1980 |
| 可控制軸數 | 軸數 | 4+1 |
| RAM記憶容量 | KB | 512 |
| 傳輸介面 | RS232 / RJ45 / PCMCIA | |
| 定位精準 | mm | ±0.1 |
產品規格若有變動,恕不另行通知。
X / Y 軸的加減速度依工件的重量而定。
沖孔速度依不同的加工條件、沖錘行程、加速度及軸的速度而定。
RH27行程5mm,pitch=1mm;RH27 PLUS行程4mm,pitch=1mm
RH27行程S=5mm,孔距 25mm;RH27 PLUS行程S=4mm,孔距 25mm
配件
| 標準附件 |
|---|
| 台珠上升機構 |
| 避震腳墊 |
| 鈑件變形偵測裝置 |
| 重負荷型夾爪 |
| 下模座防刮刷毛 |
| 換爪壓缸 |
| 刀盤配置圖 |
| CAD/CAM 軟體 |
| 攻牙系統 |
| 大毛刷台面 |
| 換爪壓缸檔塊下沉裝置 |
刀盤配置圖 34刀站刀盤
- 採用蝸桿/蝸輪傳動設計。雙軸同步連桿傳動,定位安全可靠。
- 刀盤具有34刀站。可使用1/2”~3-1/4”之刀具。並可依客戶需求,自行變更刀具。
- 各刀站可使用各種廠牌刀具,如 Mate及Wilson。
- 刀盤採用同心兩圈式刀站設計。
- 各刀站均使用可替換式襯套,使維修更方便。
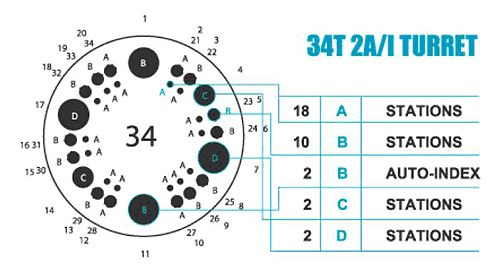
34刀站刀盤
| A型(1/2")刀站 最大直徑12.75mm | 18個 (14個可裝型刀) |
| B型(1-1/4")刀站 最大直徑31.75mm | 10個 (10個可裝型刀) |
| B型(1-1/4")刀站 最大直徑31.75mm | 2個 自動轉刀 |
| C型(2")刀站 最大直徑50.8mm | 2個 (2個可裝型刀) |
| D型(3-1/2")刀站 最大直徑88.9mm | 2個 (2個可裝型刀) |
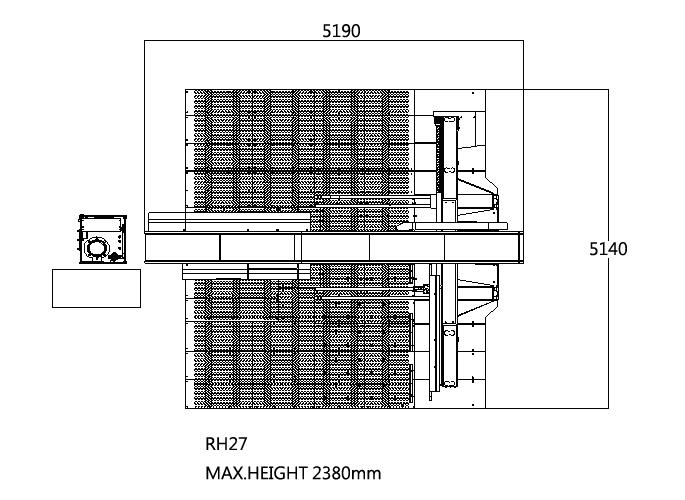
平面圖
FAQ
不一定,整廠整線本身就包含單機自動化、再到結合自動倉儲與管理軟體的逐步整合,所以可以依現場狀況分階段規劃。
可整合雷射切割機、CNC 折床、轉塔式電腦沖床、焊接設備,以及自動多邊折彎中心等鈑金加工設備。
除了加工設備本體,也包含自動上下料、自動捲鈑上料、倉儲料架、管理控制軟體、監控介面與料流調度系統。
通常是面臨缺工、搬運時間長、換線頻繁、排程難控,或希望延長連續加工時間的鈑金工廠。
單機自動化還不夠,還需要與自動倉儲及相關管理控制軟體串聯整合,才能進一步達到生產自動化管控與工業 4.0 目標。