产品特性
ES23是台励福新推出的冲孔机,采用全电系列AC伺服数控系统,具有高速、节能、高精度与低噪音的特色,加上过负载自动保护设计,是冲压高精密薄钣件的利器。它集成的式组装方式,有效减少地面安装空间。因具有冲孔、成型、滚切与攻牙等多工性能,可减少无效率工时的等待,大大提升加工效率。 另外节能方面,平均耗电显著降低,无液压油的消耗,是环境保护需求的绿色产品,这也是台励福在研发上全方位思考的重要里程碑。
AC 伺服数控系统
ES23采用的是高阶AC伺服马达,单伺服加曲柄连杆组件,无飞轮蓄能,具有较高的精准度、低噪音环境影响。在冲压过程中的平均总耗电量是一般油压机型的一半及无液压油耗和环保问题。行程及速度可依程式设定达到最佳加工模式,这每年可以节省使用者的消耗成本。
O 型龙门型架构
高刚性、高稳定性
O 型龙门型架构设计。机体结构经“有限元素分析”,以模拟机器之应力/应变情况,达到最佳化的结构设计。
高强度钢材结构
机体结构采用高强度钢材焊接而成。加工前再经过高强度张力测试、正常化处理、震动应力消除,以确保机器之组装精度。
Transient State Analysis
Static Analysis
Model Analysis
Transient State Analysis
规格表
| 项目 | 单位 | ES23 |
|---|---|---|
| 冲压吨数 | Ton | 30 |
| X轴行程 | mm | 2490±10 |
| Y轴行程 | mm | 1250±10 |
| 最大加工板件尺寸 | mm | 1250x4980 |
| 最大加工板件厚度 | mm | 3 |
| 工件最大重量 | kg | 110 |
| x轴快速移动速度 | m/min | 80 |
| y轴快速移动速度 | m/min | 70 |
| 最大移动速度 | m/min | 105 |
| 最大冲孔速度(孔距 25mm) | hits/min | 360 |
| 刀具型式 | 厚转塔 | |
| 冲孔最大孔径 | mm | 88.9 |
| 刀站总数 | 34 | |
| 自动转刀刀站数 | pcs(type) | 2B |
| 刀盘转速 | rpm | 30 |
| 自动转刀转速 | rpm | 100 |
| 冲锤行程 | mm | 0-31 |
| 工作台型式 | 刷毛+滚珠 | |
| 夹爪数 | pcs | 3 |
| 气压供应 | NL/min | 250 |
| 气压压力 | bar | 6 |
| 分离式电控箱尺寸 | mm | 2150 x 700 x 2000 |
| 可控制轴数 | 轴数 | 4+1 |
| RAM记忆容量 | KB | 512 |
| 传输介面 | RS232 / RJ45 / PCMCIA | |
| 定位精度 | mm | ±0.1 |
| 机器尺寸(长×宽×高) | mm | 4690 x 5105 x 2110 |
| 机器概重 | kgf | 14000 |
产品规格若有变动,恕不另行通知。
X / Y 轴的加减速度依工件的重量而定。
冲孔速度依不同的加工条件、冲锤行程、加速度及轴的速度而定。
配件
| 标准附件 | 选择附件 |
|---|---|
| 台珠上升机构 | CAD/CAM 软体 |
| 避震脚垫 | 攻牙系统 |
| 钣件变形侦测装置 | 大毛刷台面 |
| 重负荷型夹爪 | 换爪压缸档块下沉装置 |
| 下模座防刮刷毛 | 独立操控台 |
| 换爪压缸 |
刀盘配置图
- 采用蜗杆/蜗轮传动设计。双轴同步连杆传动,定位安全可靠。
- 刀盘具有34刀站。可使用1/2”~3-1/4”之刀具。并可依客户需求,自行变更刀具。
- 各刀站可使用各种厂牌刀具,如 Mate及Wilson。
- 双环式刀盘设计
- 34刀站刀盘
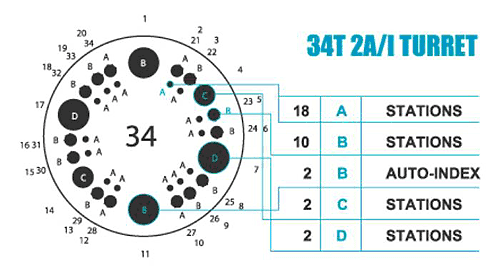
34刀站刀盘
| A型(1/2")最大直径 12.75mm | 18(可接受14个成型刀具) |
| B型(1-1/4")最大直径 31.75mm | 10(可接受10个成型刀具) |
| B型(1-1/4")最大直径 31.75mm | 2 自动转刀 |
| C型(3-1/2")最大直径 50.8mm | 2(可接受2个成型刀具) |
| D型(1-1/4")最大直径 88.9mm | 2(可接受2个成型刀具) |
FAQ
不一定,整厂整线本身就包含单机自动化、再到结合自动仓储与管理软体的逐步整合,所以可以依现场状况分阶段规划。
可整合雷射切割机、CNC 折床、转塔式电脑冲床、焊接设备,以及自动多边折弯中心等钣金加工设备。
除了加工设备本体,也包含自动上下料、自动卷钣上料、仓储料架、管理控制软体、监控介面与料流调度系统。
通常是面临缺工、搬运时间长、换线频繁、排程难控,或希望延长连续加工时间的钣金工厂。
单机自动化还不够,还需要与自动仓储及相关管理控制软体串联整合,才能进一步达到生产自动化管控与工业 4.0 目标。