油压伺服RH27 PLUS
X 轴最大移动速度 80 米/分钟 Y 轴最大移动速度 70 米/分钟 工作台型式 刷毛+ 滚珠
X 轴最大移动速度 80 米/分钟
Y 轴最大移动速度 70 米/分钟
工作台型式 刷毛+ 滚珠
产品特性
采用德国H+L高阶油压系统的RH27是承袭台励福油压系列的高可靠性及耐用性口碑,改良的新一代加工设备,能提供更大的冲压吨数弹性,有利于冲压较厚的钣件。 具有冲孔与攻牙(选配)等多工性能,大幅减少无效率工时的等待,显著提升钣件加工效率。再者,本机台拥有节能、高精度与快速完成工件的特性,加上高集成的组装结构,有效降低日后的维护成本,是钣金加工工厂的最佳选择。
德国H+L油压系统
节能系统
差动回路系统设计,使油压动力单元更小型化,比传统油压系统节省30%液压油,并且缩小整机占地面积,除此之外亦可降低能源的消耗。每年可以有效降低维护成本及节省使用者的消秏成本。
O型龙门型架构
高刚性、高稳定性
O型龙门型架构设计。机体结构经”有限元素分析”,以模拟机器之应力/应变情况,达到最佳化的结构设计。
高强度钢材结构
机体结构采用高强度钢材焊接而成。加工前再经过高强度张力测试、正常化处理、震动应力消除,以确保机器之组装精度。
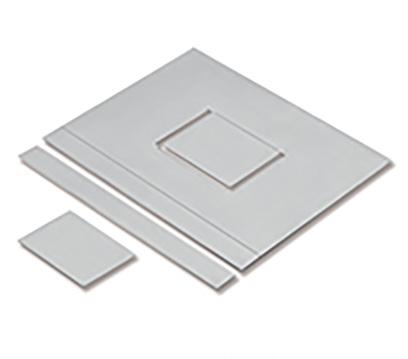
ROLLING PINCHER
ROLLING OFFECT
ROLLING RIB
规格表
项目 | 单位 | RH27 PLUS |
|---|---|---|
冲压吨数 | Ton | 30 |
X 轴行程 | mm | 2490±10 |
Y 轴行程 | mm | 1525±10 |
最大加工板件尺寸 | mm | 1525×4980 |
最大加工板件厚度 | mm | 6.35 |
最大工件重量 | kg | 110 |
X 轴最大移动速度 | m/min | 80 |
Y 轴最大移动速度 | m/min | 70 |
最大移动速度 | m/min | 105 |
最大冲孔速度(孔距 25mm) | hits/min | 280 |
蚕食速度(冲头行程4mm, 孔距1mm) | hits/min. | 600 |
刀具型式 | 厚转塔 | |
冲孔最大孔径 | mm | 88.9 |
刀站总数 | 34 | |
自动转刀刀站数 | pcs(type) | 2(B) |
刀盘转数 | rpm | 30 |
自动转刀转数 | rpm | 50 |
冲锤行程 | mm | 0-31 |
工作台型式 | 刷毛+滚珠 | |
夹爪数 | pcs | 3 |
电力供应 | KVA | 28 |
气压供应 | NL/min | 5 |
气压压力 | bar | 5 |
油箱容量 | Litre | 250 |
分离式电控箱尺寸 | mm | 1100*535*1980 |
可控制轴数 | 轴数 | 4+1 |
RAM记忆容量 | KB | 512 |
传输介面 | RS232 / RJ45 / PCMCIA | |
定位精准 | mm | ±0.1 |
产品规格若有变动,恕不另行通知。
X / Y 轴的加减速度依工件的重量而定。
冲孔速度依不同的加工条件、冲锤行程、加速度及轴的速度而定。
RH27行程5mm,pitch=1mm;RH27 PLUS行程4mm,pitch=1mm
RH27行程S=5mm,孔距 25mm;RH27 PLUS行程S=4mm,孔距 25mm
配件
标准附件 |
|---|
台珠上升机构 |
避震脚垫 |
钣件变形侦测装置 |
重负荷型夹爪 |
下模座防刮刷毛 |
换爪压缸 |
刀盘配置图 |
CAD/CAM 软体 |
攻牙系统 |
大毛刷台面 |
换爪压缸档块下沉装置 |
刀盘配置图 34刀站刀盘
- 采用蜗杆/蜗轮传动设计。双轴同步连杆传动,定位安全可靠。
- 刀盘具有34刀站。可使用1/2”~3-1/4”之刀具。并可依客户需求,自行变更刀具。
- 各刀站可使用各种厂牌刀具,如 Mate及Wilson。
- 刀盘采用同心两圈式刀站设计。
- 各刀站均使用可替换式衬套,使维修更方便。
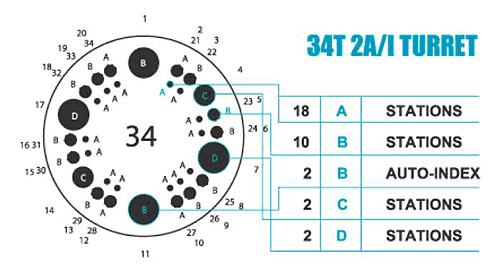
34刀站刀盘
A型(1/2")刀站 最大直径12.75mm | 18个 (14个可装型刀) |
B型(1-1/4")刀站 最大直径31.75mm | 10个 (10个可装型刀) |
B型(1-1/4")刀站 最大直径31.75mm | 2个 自动转刀 |
C型(2")刀站 最大直径50.8mm | 2个 (2个可装型刀) |
D型(3-1/2")刀站 最大直径88.9mm | 2个 (2个可装型刀) |
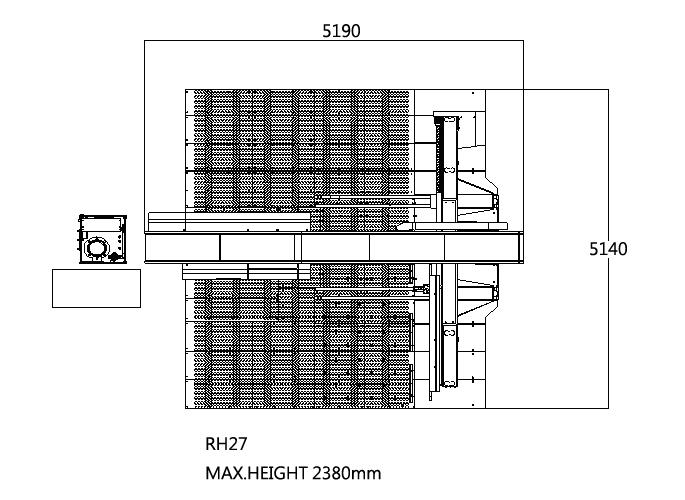
平面图